- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Когда поставщики металлических компонентов снижают эффективность автоматизированного сборочного производства?
Производители автомобильных систем, бренды бытовой электроники и покупатели промышленных шкафов EPC часто сталкиваются с четырьмя дорогостоящими узкими местами при сотрудничестве с непрофессиональными поставщиками гибки листового металла: неконтролируемое пружинение и нестабильные углы гибки приводят к огромным объемам ручной корректировки на автоматизированных сборочных линиях; поставщики, не имеющие руководства по проектированию DFM, оставляют скрытые структурные дефекты на ранних стадиях рисования; разрозненные заводы по гибке, обработке поверхности и испытаниям нарушают цепочки отслеживания партий и задерживают проверки заводов за рубежом; низкокачественная штамповая оснастка царапает поверхность деталей и увеличивает процент брака готовой продукции. Lijingda объединяет гибку с ЧПУ, профессиональное технологическое проектирование и полный контроль качества под одной крышей завода, фиксируя сверхжесткий допуск на изгиб ±0,5 °, одновременно обеспечивая раннюю оптимизацию конструкции, устраняя переделку сборки, потери из-за дефектов конструкции и стагнацию аудита для международных покупателей металлических компонентов.
1. Динамическая компенсация пружинения с ЧПУ стабилизирует угловой допуск для сборки без участия оператора.
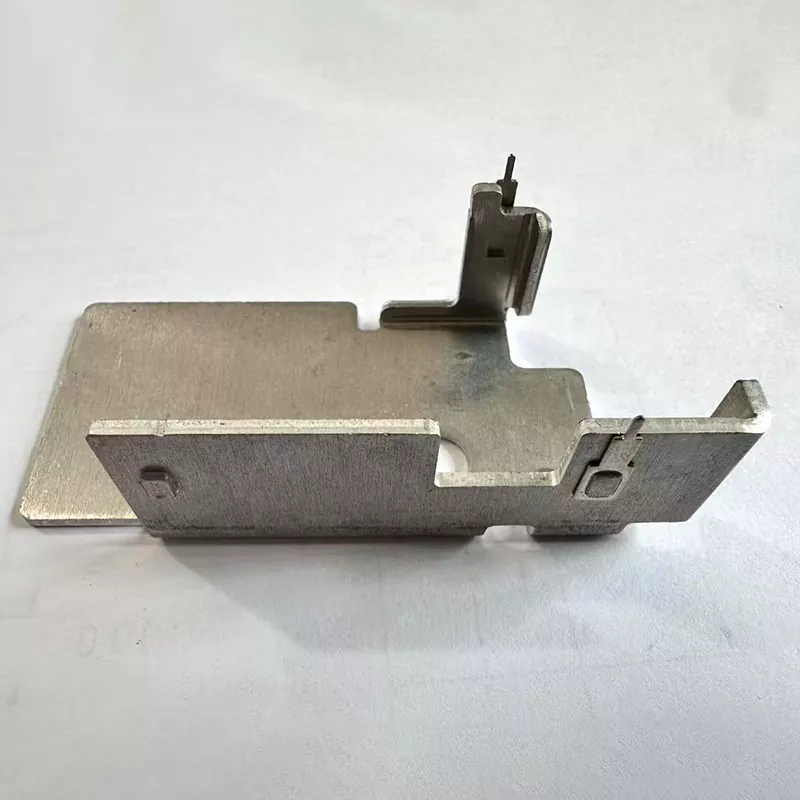
В обычном гибочном оборудовании отсутствуют алгоритмы компенсации пружинения материала в режиме реального времени; листы из различных сталей и алюминиевых сплавов создают непостоянный упругий отскок после формования, в результате чего углы изгиба отклоняются более чем на ±1°. Во время автоматической сборки роботов смещенные изогнутые кронштейны не могут зафиксироваться в соответствующих приспособлениях, что вынуждает фабрики назначать дополнительных рабочих для ручной обрезки и сокращения дневной производительности. Lijing оснащает полностью цифровые гибочные станки с ЧПУ модулями калибровки отскока для конкретного материала, предварительно устанавливая параметры компенсации для заготовок из нержавеющей стали, холоднокатаной стали и алюминия. Данные контроля массового производства подтверждают, что все готовые гибочные детали имеют угловой допуск в пределах ±0,5°, что идеально соответствует стандартам позиционирования высокоскоростных беспилотных сборочных станций и сокращает трудозатраты на доработку сборки более чем на 60%.
2. Старшие инженеры DFM устраняют скрытые дефекты гибки на этапе проверки чертежей.
Большинство поставщиков металлообработки выполняют только представленные чертежи без профессиональной оценки процесса; необоснованный радиус изгиба, слишком узкий фланец и конструкция с направлением волокон вызывают растрескивание и образование складок после массового производства, что вынуждает клиентов повторно открывать формы и приостанавливать циклы поставок компонентов. Команда старших инженеров по листовому металлу завода проводит бесплатную оптимизацию DFM для всех запросов предложений, корректируя расположение изгиба, размер заготовки и радиан перехода на основе пластичности материала перед формальным изготовлением пресс-формы. Раннее вмешательство в проектирование позволяет избежать пересмотра пресс-формы после производства и потерь из-за задержки заказа, что значительно сокращает цикл итерации образцов нового продукта для групп исследований и разработок в области автомобилестроения и электроники.
3. Полностью замкнутое производство обеспечивает полную отслеживаемость партий материалов.
Децентрализованный аутсорсинг гибки, полировки и нанесения покрытий делает невозможным объединение необработанных сертификатов MTC, записей процесса гибки и данных готового контроля в единые архивы партий. Аудиторы брендов в Европе и Северной Америке приостановят проверку квалификации поставщиков без документов, обеспечивающих полную отслеживаемость. В каждой партии гибочных деталей Lijingda регистрируются номера печей для обработки сырой стали, журналы параметров гибки с ЧПУ и окончательные отчеты об испытаниях размеров, а также полные пакеты аудиторской документации на английском языке вместе с поставками. Встроенные данные отслеживания помогают покупателям пройти стороннюю заводскую проверку без дополнительных затрат на тестирование материалов.
4. Полированные специальные штампы позволяют избежать появления царапин на поверхности после гибки.
Изношенные, неполированные штампы общего назначения оставляют при гибке глубокие вмятины и царапины на поверхности деталей; поцарапанные кронштейны и рамы шасси не проходят проверку внешнего вида высококачественной электронной и автомобильной готовой продукции, что приводит к высоким затратам на бракование партий. Все гибочные пуансоны и V-образные штампы перед формальным производством подвергаются зеркальной полировке, а на контактные поверхности добавляется съемная защитная пленка для устранения следов трения. Даже тонкие декоративные алюминиевые гибкие компоненты сохраняют гладкую поверхность без царапин без процедур вторичной полировки, что сокращает расходы OEM-производителей на постобработку поверхности.
5. Сочетание нескольких сплавов сочетает в себе легкую конструкцию и механическую жесткость.
Один универсальный листовой материал не может удовлетворить требования к дифференцированной нагрузке тонких электронных радиаторов и тяжелых кронштейнов автомобильного шасси. Слишком толстые листы увеличивают вес всего продукта, а тонкие листы легко деформируются при длительных вибрационных нагрузках. Завод выделяет целевые металлические заготовки в зависимости от параметров нагрузки клиента: тонкий алюминий для каркасов электронного теплоотвода, среднехолоднокатаный прокат для опор шкафов, толстая нержавеющая сталь для кронштейнов конструкции автомобиля. Оптимизированная толщина листа сохраняет достаточную прочность на изгиб, обеспечивая при этом легкий вес продукта, снижая общую стоимость материалов готовой продукции для марок оборудования.
6. Комплексная гибка и последующая обработка сокращают цикл международной доставки заказов.
Поставщики, которые поставляют только гнутые полуфабрикаты, вынуждают покупателей обращаться за услугами по гальваническому покрытию, порошковой окраске и удалению заусенцев отдельно от сторонних мастерских, что увеличивает общее время выполнения заказа более чем на 10 рабочих дней. Lijingda имеет внутренние линии по гибке, удалению заусенцев, пескоструйной обработке и многотипному покрытию поверхностей, завершая все звенья обработки на одном заводе без внешнего подряда. Унифицированное планирование производства ускоряет доставку оптовых заказов, помогая OEM-производителям иметь запасы металлических компонентов в преддверии сезонного роста производства.